

Som kerne transmissionskomponent i pumpeudstyr har stålpumpeakslen ekstremt høje krav til præcision, styrke og slidstyrke. CNC -bearbejdningsteknologi kan opnå effektiv og nøjagtig masseproduktion. Følgende er en komplet produktionsvejledning tilCNC -fremstilling af stålpumpeaksel.

1. Materialeforberedelse og forbehandling
Vælg fortrinsvis 45# carbonstrukturelt stål af høj kvalitet eller 40cr legeringsstrukturelt stål. Disse to materialer kan opfylde de mekaniske ydelseskrav til pumpeaksel efter varmebehandling. Råmaterialerne skal rettes, og krumningen styres inden for 0,05 mm/m ved anvendelse af en hydraulisk glattemaskine. Derefter udføres den uslebne drejning, og 8-10 mm bearbejdningsgodtgørelse forbeholdes i henhold til størrelsen på det færdige produkt. På samme tid bores processen ejektorhul i midten af de to endeflader for at give en positioneringsreference til efterfølgende ekstern cylindrisk behandling.
2. CNC drejebænk forarbejdning
Vælg CNC -drejebænk udstyret med eksternt cylindrisk drejningsværktøj til cylindrisk drejning. Når du skriver det uslebne bearbejdningsprogram, bruges den lagdelte skæremetode: Først drej den ydre cirkel til φ55mm (reserve 5 mm efterbehandlingsgodtgørelse), behandler derefter tastaturtrinnet og styr lodretheden i trinets ende ansigt inden for 0,03 mm. Under bearbejdningsprocessen er det nødvendigt at stoppe og kontrollere emnet temperatur hver 300 mm skærelængde. Hvis det overstiger 60 grader, skal den afkøles med emulsion; Tilførselshastigheden er indstillet til 80-100 mm/min, og spindelhastigheden opretholdes ved 800R/min for at undgå deformation af emnet på grund af overdreven skærekraft.
3. varmebehandlingsstyrke
Arbejdsstykket efter ru bearbejdning skal tempereres: opvarm emnet til 850 grader (45# stål) eller 860 grad (40cr stål), hold det varmt i 2 timer, derefter olie slukker det og tempererer det derefter ved 500 grader i 3 timer. Den endelige hårdhed skal nå 220-250HBW. Efter varmebehandling kræves aldringsbehandling for at eliminere intern stress. Arbejdsstykket placeres naturligt i 48 timer eller holdes varm i en ovn på 120 grader i 6 timer.
4. CNC Lathe -efterbehandling
Udskift med en præcision CNC -drejebænk (placeringsnøjagtighed 0,01 mm), og værktøjet erstattes med et keramisk CBN -blad for at forbedre overfladekvaliteten. Efterbehandlingen vedtager "One Clamp og One Top" klemmemetoden, og hale-ejektorstiften anvender en topkraft på 0,2-0,3MPa. De vigtigste behandlingsdele inkluderer:
Matchende skafthals: Dimensionel nøjagtighed skal nå IT6 -niveau (φ50H6), overfladefremhed Ra1,6μm;
Forseglingsringrille: Groove -bredde -tolerance styres ved ± 0,02 mm, og parallelismen mellem rillebunden og aksen er mindre end eller lig med 0,015 mm;
Axlens endetråd: Brug G76 trådskærende cyklus til at behandle M20 × 1,5 fin tråd, og tandvinkelfejlen overstiger ikke 1 grad.
5. CNC Milling Machine Keyway Processing
Overfør til CNC-fræsemaskine, brug højhastighedsståltastaturfræser (φ12mm) til at behandle transmissionstasten. Gennem emnets ydre cirkelpositionering vedtages den lagdelte fræsningsmetode: første mølle til en rilledybde på 8 mm (reserver 0,5 mm margin), og brug derefter en carbidfræser til fin mølle til 10 mm, hvilket sikrer, at rillebredden tolerance H9, symmetri mindre end eller lig med 0,02 mm. Efter behandlingen skal keyway og tidsskriftet clearance kontrolleres med en tur og ingen gåmåler.
6. Præcisionsslibning og overfladebehandling
Den endelige proces bruger cylindrisk slibemaskine til endelig behandling, slibning af den ydre cirkel til φ50H5, og rundheden styres inden for 0,005 mm. Til tidsskriftets parringsoverflade kræves polering ved hjælp af et uldhjul med chromoxidpoleringspasta for at øge overfladegruheden til RA0,8μm. Den ikke-matchende overflade kan sorte for at forbedre rustmodstanden.
7. Kvalitetsinspektion
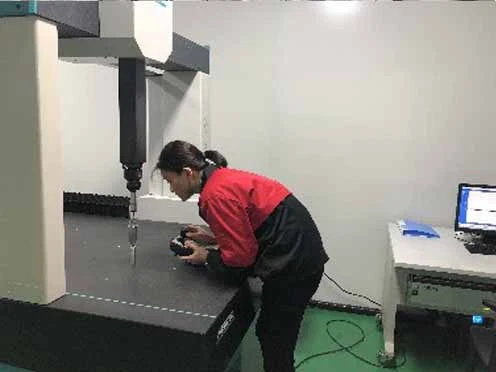
Brug en tre-koordinat målemaskine til at inspicere nøgledimensioner: journaldiameterfejlen er mindre end eller lig med ± 0,008 mm, og retten i fuld længde er mindre end eller lig med 0,01 mm. Brug magnetisk fejldetektion til at kontrollere overflade revner for at sikre, at der ikke er nogen defekter, der overstiger 0,2 mm . 10% af emnet, inspiceres tilfældigt til drejningsmoment -test. 45# stålpumpeakslen skal modstå et nominelt drejningsmoment på større end eller lig med 300N ・ m uden plastisk deformation.
Under CNC -fremstilling af stålpumpeaksel skal der rettes særlig opmærksomhed: placeringsreferencefladen skal rengøres, før hver klemme af emnet for at undgå, at jernfilinger påvirker nøjagtigheden; Under masseproduktion skal værktøjskompensationsværdien kalibreres hver 2. time for at sikre dimensionel stabilitet. Med denne procesopløsning kan masseproduktion af stålpumpe -aksler med en pasningshastighed på mere end 98% opnås. Hvis du har brug for CNC -bearbejdning af stålpumpeakseltjenester, skal du kontakte os for et tilbud.